En muchos procesos industriales, los problemas de acabado superficial suelen detectarse cuando la pieza ya está terminada o incluso en fases posteriores de montaje, pintura o inspección. Sin embargo, en gran parte de los casos, el origen del problema aparece mucho antes del mecanizado final. La selección incorrecta del abrasivo, una presión mal ajustada o un grano inadecuado para el material pueden generar marcas, sobrecalentamientos, deformaciones y superficies inconsistentes que obligan a repetir operaciones completas.
Cuando los acabados dejan de ser un criterio técnico y se convierten en una incidencia recurrente en planta, el impacto no solo afecta a la calidad visual de la pieza. También aparecen retrasos, retrabajos, consumos excesivos de material y pérdida de productividad en líneas donde cada minuto de corrección afecta al rendimiento global.
El acabado superficial no depende solo de la máquina
Uno de los errores más habituales en planta es asociar la calidad superficial únicamente al mecanizado o al estado de la herramienta principal. Sin embargo, el comportamiento del abrasivo tiene un impacto directo en el resultado final.
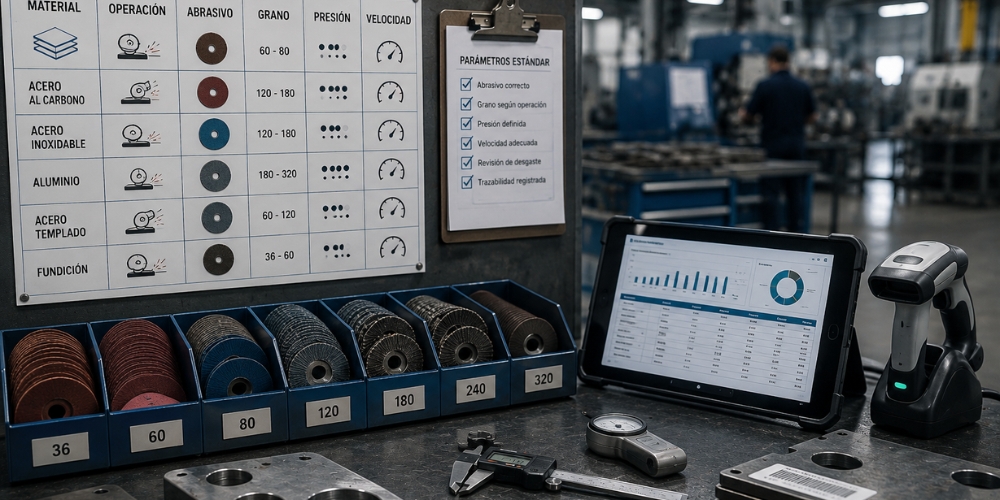
La relación entre grano, material y presión de trabajo es determinante para evitar irregularidades:
- Un grano demasiado agresivo puede generar surcos profundos difíciles de corregir.
- Un grano demasiado fino puede aumentar tiempos de trabajo sin eliminar defectos previos.
- Una presión excesiva provoca sobrecalentamiento y desgaste prematuro.
- Una presión insuficiente genera acabados inconsistentes y falta de uniformidad.
Además, no todos los materiales reaccionan igual. Acero inoxidable, aluminio o superficies tratadas requieren configuraciones específicas para evitar contaminación, marcas visibles o pérdida de tolerancias superficiales.
Errores habituales que provocan acabados irregulares
Uso incorrecto de abrasivos
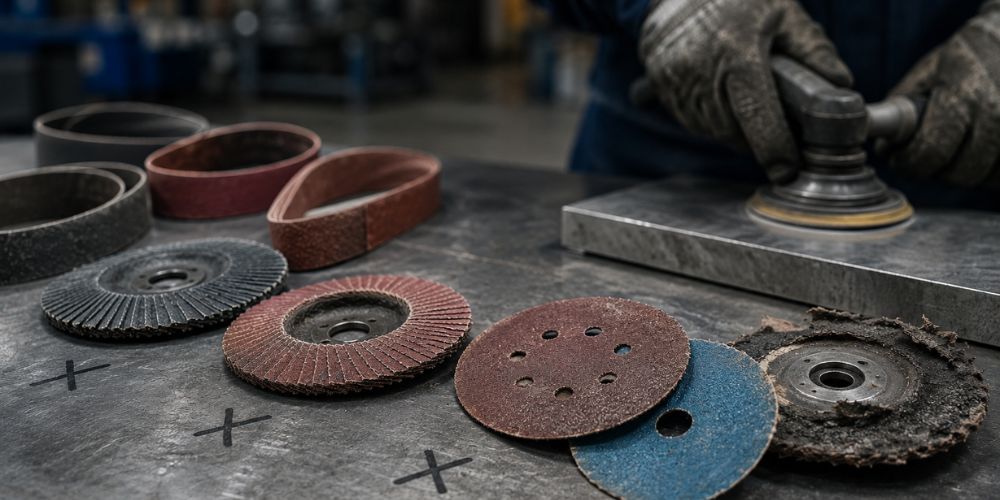
En entornos industriales con alta rotación de consumibles o varios operarios trabajando sobre la misma referencia, es frecuente encontrar situaciones como:
- Uso del mismo abrasivo para diferentes materiales.
- Cambios de grano sin criterio definido.
- Selección basada únicamente en precio.
- Abrasivos utilizados más allá de su vida útil.
Falta de estandarización operativa
También aparecen problemas derivados de la organización del trabajo:
- Diferencias de criterio entre turnos.
- Ajustes manuales improvisados.
- Exceso de presión para “ganar velocidad”.
- Falta de parámetros definidos por operación.
Aunque parezcan pequeñas desviaciones, terminan afectando a la estabilidad del proceso completo.
El impacto operativo de los acabados de baja calidad
Retrabajos y pérdida de tiempo
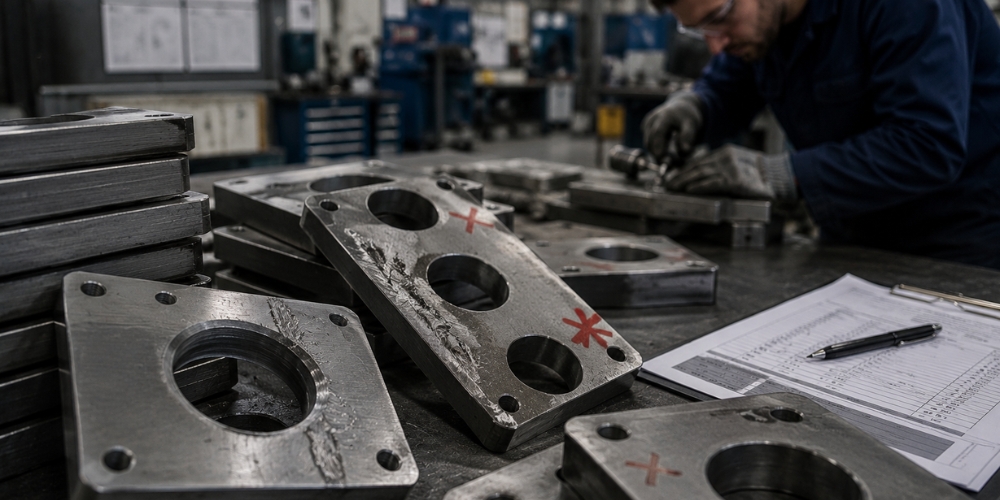
Cuando los acabados son irregulares, el coste real no suele estar en el abrasivo. El problema aparece después.
Los retrabajos generan:
- Horas adicionales de operario.
- Paradas para correcciones manuales.
- Repetición de operaciones completas.
- Mayor consumo de consumibles.
Consecuencias en producción y calidad
Además del tiempo perdido, los defectos superficiales pueden provocar:
- Retrasos en entregas.
- Variabilidad entre piezas.
- Problemas en pintura o soldadura.
- Incidencias en ensamblaje.
- Rechazos en controles de calidad.
En ese momento, la calidad superficial deja de ser un problema visual y pasa a convertirse en un problema operativo.
Cómo mejorar la calidad superficial desde el origen
Estandarizar la selección abrasiva
Reducir incidencias empieza por revisar la configuración del proceso antes de mecanizar.
Algunas medidas recomendables son:
- Definir abrasivos específicos según material.
- Estandarizar granulometrías por operación.
- Controlar ciclos de vida del abrasivo.
- Evitar cambios improvisados entre referencias.
Revisar presión y parámetros reales de trabajo
En muchos casos, los parámetros definidos no coinciden con la realidad de planta.
Por eso es importante el mantenimiento de los abrasivos:
- Revisar presiones de trabajo reales.
- Analizar desgaste prematuro.
- Detectar excesos de fuerza aplicados manualmente.
- Verificar uniformidad entre puestos.
Mejorar trazabilidad y control del consumo
Otro punto crítico es la trazabilidad.
Cuando no existe control sobre:
- qué abrasivos se utilizan,
- en qué cantidad,
- en qué puesto,
- o para qué referencia,
resulta muy difícil detectar el origen real de los problemas de acabado.
Conclusión
Los acabados irregulares rara vez son un problema aislado. Normalmente son la consecuencia visible de configuraciones poco optimizadas, criterios inconsistentes o consumibles mal seleccionados. Cuando los defectos se corrigen únicamente al final del proceso, la planta termina asumiendo tiempos muertos, retrabajos y costes ocultos que afectan directamente a la productividad.
Revisar cómo se seleccionan y utilizan los abrasivos permite mejorar la estabilidad operativa, reducir incidencias y conseguir resultados más uniformes desde el inicio del proceso. En muchos casos, pequeños ajustes técnicos en la configuración actual pueden marcar una diferencia importante en calidad, tiempos y control del proceso.
Cómo Valsur te ayuda a resolverlo
En Grupo Valsur llevamos más de 40 años apoyando a profesionales y empresas con soluciones industriales completas, combinando productos de calidad, asesoramiento técnico especializado y un servicio cercano y personalizado.
Gracias a nuestra experiencia, entendemos los retos del día a día en la industria y ofrecemos recursos prácticos que facilitan el trabajo seguro y eficiente.
Nuestro compromiso es acompañarte en cada proyecto, aportando valor real y ayudándote a cumplir con las normativas y buenas prácticas del sector.
Por eso, ya sea a través de EPIs, maquinaria, mantenimiento industrial o servicios personalizados, en Valsur trabajamos para que encuentres siempre la solución más adecuada para tus necesidades.
Para más información sobre nuestros servicios escríbenos a ventas@valsur.com